医药制药厂废气粉尘烟气烟尘油烟油雾臭气异味处理方法
医药厂废气来源、成分及处理案例分析
一、医药厂废气来源与成分
医疗企业烟粉尘一般来历于电化学制成、生物工程发孝、中药茶抽取、剂型产生及污泥加工处理等教学环节,成份错综复杂且具备毒素。典型的成份以及:
- 有机化合物:如甲醇、二氯甲烷、甲苯、丙酮、乙酸乙酯等,部分具有致癌性或易燃易爆性。
- 无机废气:包括氮氧化物、氯气、硫化氢等,来源于化学反应或酸碱中和过程。
- 恶臭气体:如硫类、氨类化合物,主要来自污水处理站及固废堆场。
- 粉尘颗粒物:在粉碎、筛分、干燥等工艺中产生。
二、医药厂废气处理案例分析
案例一:江苏慧聚药业含氯VOCs与二噁英协同减排项目
客户背景:
江苏慧聚药业位于江苏省南通市,是一家从事化学合成药生产的医药企业。其废气主要成分为含氯挥发性有机物(CVOCs)及少量盐酸、硫化氢等无机废气。原处理工艺(碱喷淋+光催化+活性炭吸附)存在净化效率低、活性炭更换频繁、运行成本高等问题,且RTO技术易产生二噁英次生污染。
处理工艺:
采用“预处理+CVOCs专用RTO+二次处理”组合工艺:
- 预处理:去除废气中的颗粒物及酸性物质。
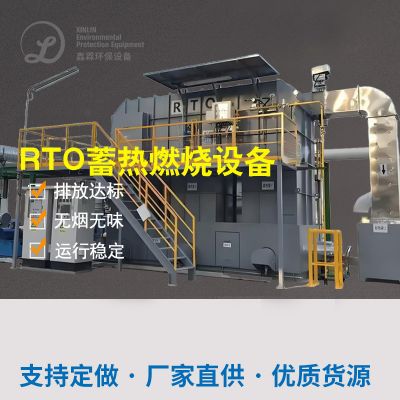
- CVOCs专用RTO:
- 配备二噁英近零排放技术,通过急冷和催化分解工艺将二噁英排放量降低95%以上。
- 自主研发低温选择性催化剂,确保二噁英催化活性。
- 四段式节能设计,自适应负荷波动,降低能耗30%。
- 二次处理:进一步降温并净化残留HCl。
实施效果:
- 废气排放稳定达标,二噁英浓度低于0.05ng-TEQ/m³(远低于欧盟标准)。
- 年运行成本节省300余万元(原工艺年费用434.4万元,优化后降至134.4万元)。
- 获江苏省环境科学学会科技奖一等奖,申请27项专利。
案例分析:
该案例针对含氯废气处理难题,通过催化剂创新与工艺优化,实现了二噁英“近零排放”,同时降低能耗与运行成本,为化学合成类医药企业提供了高风险废气治理范本。
案例二:某国有控股医药企业邹城园区废气治理项目
客户背景:
该企业为中国制药工业百强企业,其邹城园区北部区域因生产过程中排放低浓度VOCs及粉尘需治理。项目涉及废气收集、转轮吸附浓缩、RTO焚烧及后处理等环节。
处理工艺:
采用“前端收集+转轮吸附浓缩+蓄热氧化燃烧(RTO)+后吸收塔吸收”工艺:
- 前端收集:设置LEL监测、阻火器及止回阀,确保废气安全输送。
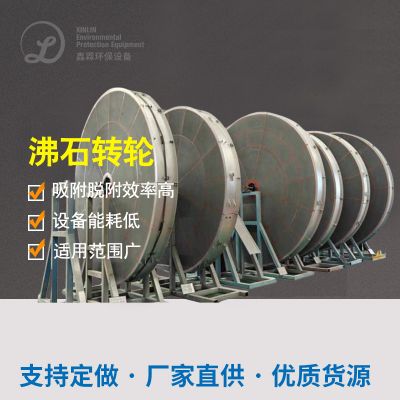
- 转轮吸附浓缩:两套沸石转轮并联运行,处理风量各100,000Nm³/h,浓缩比达1:20。
- RTO焚烧:两套40,000Nm³/h设备并联,配备陶瓷蓄热体,热回收效率≥95%。
- 后处理:通过碱洗塔去除酸性气体,确保排放达标。
实施效果:
- 废气处理效率达99%以上,非甲烷总烃排放浓度<50mg/m³(优于国标)。
- 乙醇回收率达90%,年节约成本超200万元。
- 系统连续24小时稳定运行,满足《制药工业大气污染物排放标准》(GB37823-2019)等严苛要求。
案例分析:
该项目通过沸石转轮与RTO组合工艺,实现了低浓度废气的高效处理与资源化利用(乙醇回收),同时强化安全设计(如防爆阻火器、应急排空装置),为综合性医药企业提供了经济性与环保性兼具的解决方案。
三、总结
健康安全厂废水净化处理需整合废水化学物质、盐浓度及厂家事实各种需求,选定 技能结构。据此事例表示:
- 含氯VOCs治理:需优先解决二噁英控制,推荐采用专用RTO与催化技术。
- 低浓度废气处理:沸石转轮+RTO工艺可实现高效浓缩与焚烧,降低运行成本。
- 安全设计:在化工行业事故易发背景下,废气处理系统需集成阻火、防爆及应急排空功能。
明天,医疗机械的废气源头治理将向减碳化、资源性化大方向发展进步,如升星空调蒸发器环保再生资源回收、生物体法治理等技术用途用途,以实行自然环境社会作用与成本社会作用诚信。

 扫一扫添加微信