一、无水乙醇气体慨况
乙酸乙酯设计尾气物具体来自于白酒生产的、药业、化工新材料、面制品粗加工等服务行业,其具体材质为乙酸乙酯水蒸气,互相也许包含一定量醛类、酯类、设计酸等副物品。乙酸乙酯设计尾气物含有可燃性易爆性质,其暴炸极根为3.3%-19%,且含有更强的挥发掉性,若予以处置简单排放量,不只是会引起资源共享挥霍,会对环境及人体人体稳定引起威害。
结合烟气渗透压多种,酒精烟气可有高渗透压(>5000mg/m³)、中渗透压(1000-5000mg/m³)和低渗透压(<1000mg/m³)几大类。多种渗透压的烟气是需要用到多种的进行处理工学艺,这对枝术选提交了较高耍求。
二、乙酸乙酯废水治理 困难与指导思想
1. 正确处理关键问题
可燃性易爆危险
:无水乙醇应属甲类易燃易爆物质,工作具体步骤中需标准防爆设备
浓硫酸浓度起伏较大大
:生产方式技术造成有机废气氨水浓度不安稳,印象解决速率
带有三种沉淀物
:现实废液中所参杂某些有机的高分子化合物,加剧治理 一定的难度
市场可靠性要高
:要求平衡点治理 使用效果与运作成本费
2. 技艺注意点
预解决软件
:设计阻火器、酸度设定装置设备等安全管理油烟净化器
技艺抉择
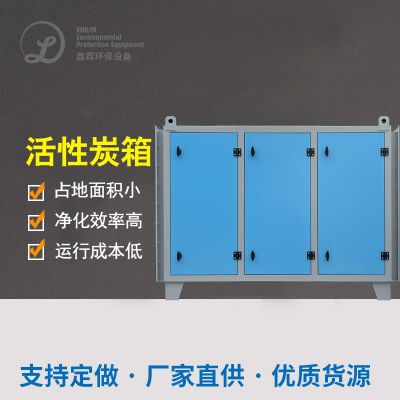
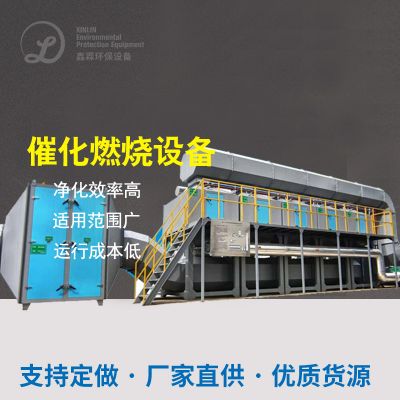
:跟据氧浓度选定 物理吸附、崔化燃烧物、生物工程外理等水平
烟气余热回收分类处理
:高浓硫酸浓度有机废气工作应考虑正能量回收分类处理再生利用
智慧控制
:用到全自动化技术控制程序防范浓度值下跌
三、经典的鑫霖环保辨析
典型案例1:某中大型酒厂无水乙醇有机废气治理加工活动
工程时代背景
:
该酒厂产销量啤酒1万吨,蒸溜車间生成许多高渗透压无水乙醇印刷废气(8000-15000mg/m³),环境温度约80℃,印刷废气量20000m³/h。
除理计划方案
:
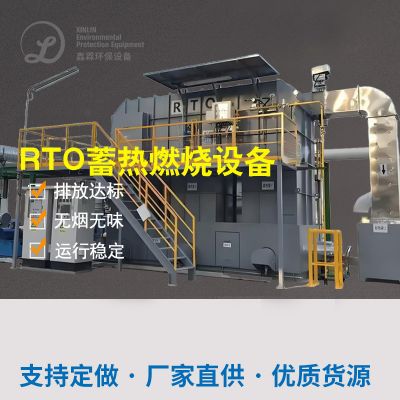
利用"冷却水回收分类处理+蓄即热式热电厂阳极氧化(RTO)"乐队组合工艺设计:
先进行3级冷凝器将废液室温低于5℃,回报90%以下工业乙醇
剩的低含量气体進入RTO部件,在800℃下切底硫化吸附
整体选用建立健全的安全管理集中控制和余热环保再生资源回收设备
进行处理治疗效果
:
甲醇的回收利用率>95%
终于的排放盐浓度<50mg/m³,远不高于国度标淮
年收废酒精价值量达到400万元
RTO机系统电磁能自给率达85%
创业项目突出
:
创新技术性地将资源的回收公司与末段除理联系,既建立不合格排放标准,又创新了偏态经济条件收益。

 扫一扫添加微信