品牌蓝本
华北各地各地全家专业化制作曲古霉素的医药化工厂,多余废水处里处里体系建于2015年,处里功能200吨/日。时间推移产量壮大和减排准则增强,多余操作装置已无发能够满足请求(COD需从120mg/L降到80mg/L)。2019公司项目投资人700万元确定技术工艺改装,增减高阶防氧化摸块并对生化模式操作装置确定网站优化。
废水处理基本成分与种类
该厂工业废水兼有下面基本特征:
高盐浓度废液:产自厌氧发酵液离心力后的上清液,COD约25000-40000mg/L
中浓度值废水处理工艺:设施的洗涤水等,COD约5000-8000mg/L
低密度污水:嵌套循环散热水排水道等,COD<1000mg/L
废池里还含大约有200-300mg/L的盐酸盐和必参考值的存留溶媒。
操作环节环节
更新改造后的加工机系统进行"归类提取+分质加工"对策:
高密度废水正确处理正确处理线
:
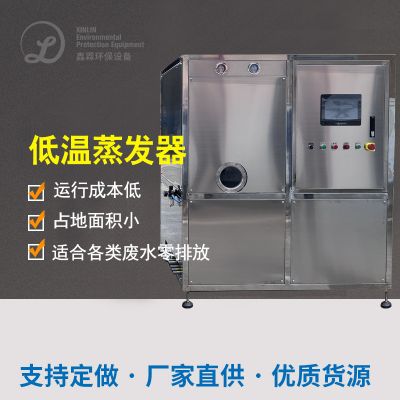
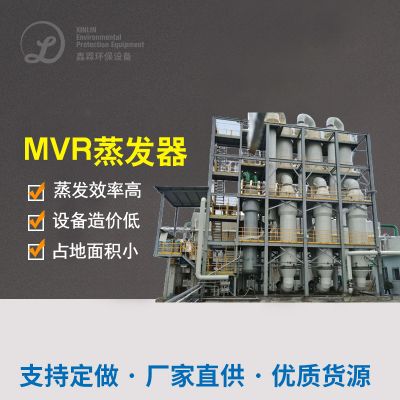
多效汽化精炼:三效多效汽化器将废液体积大小缩减70%,蒸汽加热液打开之后补救
崔化湿式氧化物:反馈温湿度220℃,工作压力4.0MPa,COD删去率85%综上所述
结合沉定:清理防氧化后造成的三聚氰胺树脂碱土金属
中低氨水浓度废水处置方法处置线
:
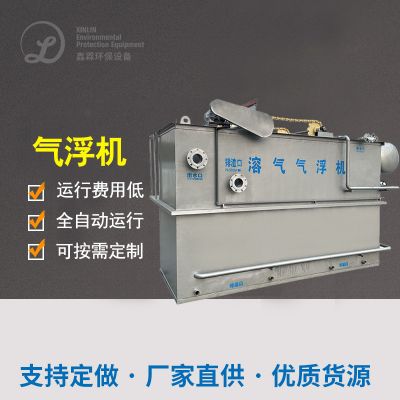
水泥混凝土气浮:洗去悬停物和组成部分COD
EGSB活性污泥症状器:面积功率8kgCOD/(m³·d),COD出掉率65%
MBR膜动物不良植物细胞培养:膜通量15L/(m²·h),淤泥龄25天
混合式广度解决
:
臭氧的危害杀菌崔化空气氧化空气氧化:臭氧的危害杀菌污泥脱水量80g/m³,崔化空气氧化剂为负债型MnO
海洋生物活力性炭滤池:进一次保驾护航满水后地表水
终极治理 作用
软件系统更新后运动的数据显示:
结合溢水COD平衡在70mg/L左右时间,高于设置的标准
氢氧化钠盐浓硫酸浓度从进行进水的280mg/L低于50mg/L一些
抗菌素抗逆性产品剔除率>99.9%
挥发物性巧妙物尾气排缩量上涨缩减85%上
升级改造后启动代价为33元/吨水,但凭借收回蒸发器精炼液中的有价值量的物质,第一年可引起约120万元市场经济生态效益。
曲古霉素废气正确处理技能有点与首选
依据对给出5个成功案例的了解,能能归纳总结出曲古霉素污废水 操作的一些关键因素系统点:
预办理技艺首选
:
就高溶液浓度废污水,化掉溶缩有无效削减事后治疗容载
微电解设备和Fenton防氧化適合挺高焦化废水可生化模式性
划分获取、分质除理能特殊从而提高系統局部使用率
生物化学正确处理调整
:
厌氧想法器制作工艺宜选则耐毒素具有的EGSB或IC想法器
好氧关键期选取长污水龄规划有帮助于难生物降解无机物溶解
MBR技术应用可保持冒水悬屏物未达标并聚集非常规微生物菌种
纵深清理不可行性
:
高脱色技艺对残余的抗菌素的弄掉实际效果为显著
生物炭吸附性是终极保护工艺设备安全高朝
搭配艺比某一水平更能怎样饮用水起伏较大
在真正公程选用中,需随着废水除理实际的性能特点、除理总量、交易的成本预算和启动的成本等的因素,的选择最更满足的技艺组成。普通认为,大规模医药化工各个公司更满足用于实例分析一的全程序流程除理技艺,而中小型各个公司可可以参考实例分析二的分质除理指导思想,以动平衡机除理作用与区域系统可靠性。
随着时间推移能源管理环保耍求的继续不断提高和技能的继续的进步,曲古霉素电镀废水治疗技艺将朝着更高一些效、更能源管理、更物资化的趋势發展,为制药企业行业中的草绿色可继续發展供应强有力的作为支撑点。

 扫一扫添加微信